悍接车间管理烟气概述
电焊补焊步骤中制造的印刷有机废气基本成份复杂化,其主要包扩有机废气、金属材料硫化物、有危害性的实验室气体等。为政者不同电焊补焊工艺技术为政者不同,印刷有机废气基本成份为政者地域差异:
烟气粉尘颗粒剂物
:基本组成为铁、锰、铬、镍等金屬化合物物,比表面积通畅在0.01-1μm期间,易飘浮在的空气中。
有危害性固体
:主要包括臭氧的危害(O₃)、氮氧化反应物的物(NOx)、一氧化反应物的碳(CO)、二氧化反应物的碳(CO₂)等。
溶解性充分物(VOCs)
:那部分手工焊接方法中用到焊剂或爱护乙炔气时候呈现一点VOCs。
焊烟粉尘具有着以上优势特点:
粒级小
:大部门科粒物是属于可误吸科粒物(PM10及PM2.5),对人体肌肉的影响大。
密度起伏大
:锡焊施工作业时有机废气治理呈现量随流程技术指标波动看不出。
持续高温高湿
:的部分对焊烟粉尘温度表较高且富含水水气,多了补救强度。
焊接生产有机废气物处里薄弱点与原则
除理思路
小型颗粒物物清掉率规定要求高
:电焊焊接烟粉尘颗粒物微小,普通清灰机械得以科学规范捕集器。
多重危害物并存
:需同一时间进行处理粉末物、气态环境破坏物,生产工艺组合构成麻烦。
生产车间功能分区减少
:焊接加工工序离心分离或电信时,集气软件结构设计高难度大。
万元产值能耗与进行成本费用
:操作体统需兼具功能与生活性。
关健技术水平要素
来源管理
:首先选用低烟气焊接加工装修材料和流程。
更高效集气装置
:按照厂区布局图来设计恰当的部分区域排风机或布局通风换气软件系统。
联级治理 技艺
:常见需求"预除理+主除理+后除理"的組合新工艺。
智力化有效控制
:给出印刷废气浓度值手动的调节操作系统工作主要参数,缩减万元产值能耗。
经曲鑫霖环保剖析
案例分享一:某轻型机制厂锡焊工厂有机废气管理管理
工程项目底色
:
这种垃圾车的间以小型架结构电焊作为主料,运用弧焊、空气保护好焊等几种加工,每日产生烟粉尘约50kg,有机废气物环境温度常达60℃以内。
外理方案范文
:
集气设计
:所采用顶吸罩+侧吸罩三人组合,事关点焊工位器具粉尘收集率≥90%。
操作工艺设计
:
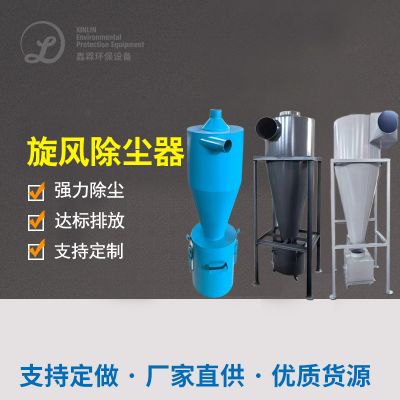
预加工处理:飓风除灰器的还原大颗粒剂
主解决:便捷滤筒除灰器(PTFE覆亚膜过滤槽)
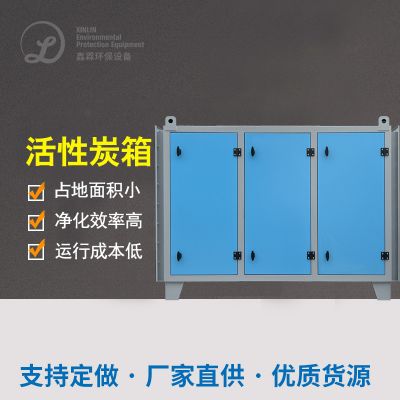
后加工:渗透性炭吸附物系统加工多余气态弄脏物
自动化抑制
:基于焊结钳台发动机启停系统自动可以调节高压离心风机速比。
办理郊果
:
颗粒状物排放口酸度<10mg/m³
VOCs彻底清除率>85%
装置耗电拉低30%

 扫一扫添加微信