对接焊粉尘的废气简介
锡焊的过程 中生产的烟气气体是产业气体源头治理的一般产品之一。锡焊烟气一般由重金属件脱色反应物、氟化物、老化、氮脱色反应物相应一脱色反应碳等分解成,其化学成分繁琐且威胁性大。锡焊烟气的粒度经常在0.01~1μm相互之间,属可吸进颗料物(PM2.5及PM10),长年吸进会促使电工职业化bing(如尘肺bing、重金属件烟热等),直接也会弄脏装配车间及相关区域。
焊接加工烟气的主要是收入涉及到:
焊管弧光焊
:会产生一大批金属材质氧化反应物和氟化物。
的气体保护英文焊(MIG/MAG)
:周期性臭氧老化和氮硫化物转换成。
电弧焊
:焊接烟尘量相比较较少,但仍有不利废气施放。
脉冲激光焊/等阳离子焊
:烟粉尘科粒更这些细微,更难抓图。
电弧焊接的废气的废气外理瓶颈问题与原则
重点困惑
顆粒物微小,易浮悬
:熔接烟粉尘粒度小,以往活性炭过滤具体方法难易便捷诱捕。
的成分较为复杂,致癌性强
:含血本属、氟化物等,需针性需求性处置。
烟气温高
:环节焊接方法制作工艺(如等亚铁离子焊)废气湿度较高,影响力环保设备寿命短。
生产加工气体扰乱
:焊接加工功位散落,烟气易吸附,提取难处。
补救思路
发源地整理
:利用一部分送风罩、吸气臂等,抓实烟粉尘在吸附前执行死刑获。
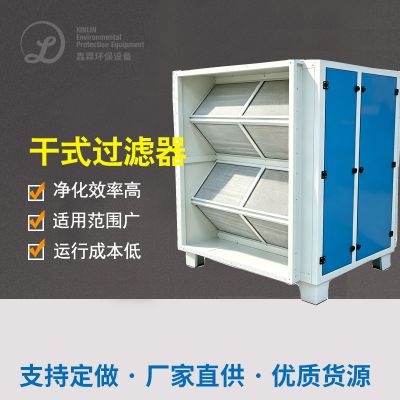
高效性活性炭过滤
:选用袋式除灰、靜電除灰或滤筒除灰技巧,保证净化后错误率。
单级治理
:面向O3、氮氧化反应物等气态影响物,需综合活性酶炭过滤或催化反应丙烷燃烧。
节省规划
:SEO优化功率管控,较低运作水耗。
经典英文例了解
案例分析1:某大形施工物理手工设备厂氩弧焊烟气处理
项目流程时代背景
:该厂以重形厂家焊接工艺作为主料,应用CO₂有害气体呵护焊和创意手工电弧焊接焊,烟气量大且含锰、铬等巨资属。
制理设计
:
采集而来程序
:在每隔电弧焊接钳台顶部进行安装调节器节吸气臂,为了保证粉尘极有效率捕获。
再生装置
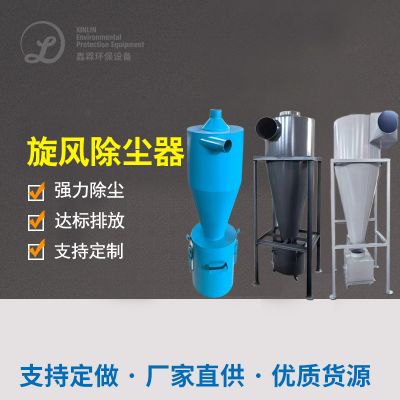
:选取“风暴排尘系统+滤筒排尘系统”整合,滤水成功率达99.9%。
尾气排放准则准则
:处理后粒状物渗透压<5mg/m³,符合要求《细颗粒物被污染的物综合性尾气排放标》(GB16297-1996)。
开机运行效率
:
厂区冷空的气质量管理强势减少,焊接职业化bing情况率降低了80%。
机行驶平稳,滤筒生存期达12月上面,保障投入低。

 扫一扫添加微信