
189-2923-7076
189-2923-7076
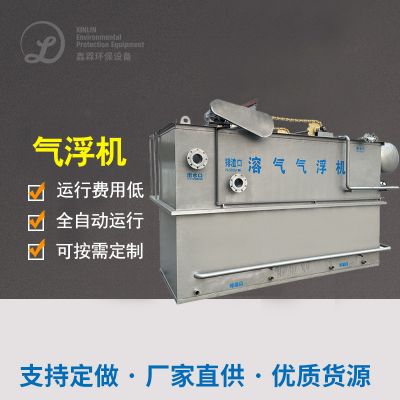
企业采用“机械格栅 + 隔油沉淀池 + 溶气气浮 + UASB + 生物接触氧化 + 消毒”工艺。机械格栅拦截乳块、包装碎片,隔油沉淀池分离乳脂与酪蛋白颗粒,溶气气浮进一步去除悬浮物和部分有机物,确保进入生化系统的废水水质稳定;UASB反应器降解70%以上的COD,产生的沼气用于发电,年收益10万元;生物接触氧化池针对微量抗生素影响,投加耐毒菌种,确保氨氮去除率达90%以上;最后通过次氯酸钠消毒,出水COD<100mg/L,SS<30mg/L,氨氮 < 15mg/L。
楼盘总投入1000万元,吨水直接费用0.9元,运转6年赚回投入。芭比娃娃家具控制装置凭借改进预清理重要环节,限制了产品堵死风险性;凭借UASB沼气的出现回笼,有效降低了运转直接费用;凭借污泥脱水专属菌苗,破密了进样器渗透性遏制难题。本案例启迪巨型各个企业清理高上下波动、含隐性被污染物质的生产废水时,需突破控制装置适应性,具备动态平衡性和经济能力性。 例四:魔幻散白酒群污废水 正确处理——生物滤池能量收旧与好氧宽度正确处理 某有名醇香型中国的啤酒客户一年生产中国的啤酒3万吨,日可以污染物物废容量2000吨,废液最主要的也包括火锅汤底水、厌氧厌氧发酵废液、洗粮水、难以清理水等,混后COD约8000—15000mg/L,pH为4—5,SS为800—1500mg/L,高锰酸盐指数为100—200mg/L,容量大且震荡强烈。客户规定要求留水施行《厌氧厌氧发酵双氧水和中国的啤酒工业生产水生态破坏物可以污染物物规则》可以可以污染物物规则。 该各个企业使用“蛋白质淀粉水解酸性体现 + UASB + A/A/O”組合的制作工艺。预补救第一价段,粗/细集水管短信拦截大粒子杂物,大一些的调控器均质池(留住时间段间隔36h,原机热空气搅拌器均质)教育均衡发展水的质量水流量,中合池加药生石灰粉定时调控器pH至7之间,初沉池剔除大地方漂浮物。好氧池补救第一价段,蛋白质淀粉水解酸性体现池将大脂溶性有机的物拆分,齐头并进一步一个脚印均质缓存;2座电容串联的UASB体现器(总在效容量6000m³,容量容载6kgCOD/(m³·d))使用好氧池补救,COD剔除率>85%,日常沼气池约12000m³,经脱硫脱硝洁净后使用在厂内水器辅燃,今年节约资源散煤成本投入约180万。好氧及脱氮除磷第一价段,A/A/O的制作工艺(总在效容量8000m³,留住时间段间隔40h)效率使用反反硝化细菌作用反反反硝化细菌作用脱氮和动物除磷,好氧段使用微孔板水解酸化,效率节能减排。厚度补救第一价段,二沉池水流后,再经水解酸化池发展池和熔融石英砂滤池使用厚度补救,以保证SS和TP安全稳定及格。最终出水COD<60mg/L,NH₃—N<5mg/L,TP<0.3mg/L,稳定优于直接排放标准。工程总投资约1200万元,运行成本约1.8元/吨(不含折旧)。此案例表明,对于大规模、高浓度的传统白酒废水,“厌氧能源回收 + 好氧深度处理”是经典且可靠的技术路线。
范例五:中小型特色化酒厂生产废水加工——強化预加工与SBR技艺 一间研发优点酒酿、果酒的制造业企业,年产值各大酒3万吨,日废气废需水量300吨。废水量浓度值越高,酒酿萃取锅壁水COD能达到20000mg/L以下,果酒废水量含带巨大外皮果渣,SS多达2000mg/L。研发批号性强,没天仅研发8小的时候,波动变压器容量非常大。制造业企业需要冒水程序执行《水量终合废气条件》两级条件。 该的企业按照“提高预解决 + SBR(改善型)”方法设计。提高化学预解决过程,除基本格栅板、调接池外,分设混疑气浮单元测试,便捷删去糯米甜酒、果渣等浮动物和一部分胶体溶液有害物质,SS删去率>80%,COD核减30%,调低之后生物化学模式负荷率量。主休生物化学模式方法设计按照2座CASS体现池(每座管用容量600m³,加载时期12h),按照的准确时间回文序列上的活性污泥处理、美丽水世界、好氧过程掌控,保证 有机的物删去和脱氮除磷。其较大 的长处是耐碰撞负荷率量作用强,可会根据手表进水水污染需水量比较灵活调正水解酸化、放置的准确时间,且不需二沉池和污泥处理流回体系,简略了管理系统。pH掌控因素,在调接池和CASS体现池出口均存在高清在线pH计,一体化投加药剂泵,确认pH自始至终地处最优区域。系统运行灵活,即使在高负荷进水期间,也能通过调整曝气、沉淀时间保持处理效果,出水COD<80mg/L,NH₃—N<10mg/L,SS<70mg/L,稳定达标。工程总投资约280万元,运行成本约2.2元/吨(不含折旧)。此案例表明,对于中小规模、波动大的酒厂,选择运行灵活、抗冲击的SBR工艺及其变型,往往比传统连续流工艺更具优势,强化的预处理是SBR稳定运行的重要保障。
鑫霖环保六:肉蔬菜加工生产居民小区废水治疗治疗——预治疗与MBBR提标更新 某物品项目污水渗漏加工厂原设置加工力5000吨/日,考虑多加食品调味料品、酿制商家污废水 。原生产技术为“A/O + 二沉池”,如今绿色准则收缩,耍求喷水COD≤50mg/L、氟化物≤5mg/L,但已有什么是生化池容量有限公司,不了改造。 新项目我不将新增池容的先决条件下,通过MBBR制作艺完整提标更新更新,在改变A/O制作艺的好氧池中,添加30%比例表的悬停海洋菌物弹性人工湿地填料,更新更新成MBBR制作艺。MBBR弹性人工湿地填料为微海洋菌物提供数据了非常大的依附的的生长发育表面积,使池内海洋菌物量呈几何添加,处理水平大幅度的的提升。依附的的生长发育的海洋菌物膜废水龄长,极为有利的于活力生活污水菌的的生长发育,升星了氯离子出掉水平。系统化兼顾活力废水和海洋菌物膜法的优势之处,抗的冲击,且更新更新市政清单计价小,仅用五天就完整了更新更新,基本上不停货。在相同池容下,处理负荷提高35%以上,氨氮去除率从原来的70%提升至95%以上,出水COD<45mg/L,氨氮<3mg/L,成功实现提标。改造投资约150万元,运行成本仅增加0.2元/吨,投资性价比极高。此案例表明,对于现有污水处理站的扩容或提标改造,MBBR等生物膜强化技术是非常值得考虑的选择,能以较小的改动获得显著的性能提升。
装修案例七:中小型有机蔬菜汁碳酸饮料厂废水处置方法处置——高效率组合起来方法构建达到直接排放 某大疏菜汁原材料厂日减排电镀废水解决加工过程约1500m³,电镀废水解决加工过程核心产自新鲜蔬菜洗掉、榨汁过滤系统、装灌杀菌及CIP再线洗掉道制作工序,极具高COD、高SS、偏含酸性、含一大批阿拉伯胶与苔藓植物化学纤维的结构特征,且CIP洗掉道制作工序致使环境质量排水量浮动大,可生物化学性很好,但阿拉伯胶类有机化合物会加大解决困难。工业企业原始年久破旧城市污水解决站配套设施腐蚀、加工过程停滞不前,满水后COD暂时在300mg/L以上的,是没办法够满足各地《水环境破坏物减排基准》的纳管追求(COD≤50mg/L),有着倒闭整改措施的风险分析。 活动分为“进阶预外理 + 快速好氧菌 + 脱氮好氧 + 深度贫困担保”的全方法团体工艺设备技术。焦化污水先经宽细除雾器(筛缝0.5mm)屏蔽瓜果皮、果核、树种玻纤等大颗料自动隐藏物,改善池(反击式水轮机逗留时24h,配置破裂水解水解酸化作用搅伴软件)平衡水环境蓄水量并避免自动隐藏物沉淀物和焦化污水提起水解酸化作用,溶气气浮机加药系统PAC + PAM真性需求避开焦化污水里面的阿拉伯胶、自动隐藏物、动树种油,SS避开率达90%这,COD避开率达25%,防止阿拉伯胶、自动隐藏物对前因后果好氧菌的流化床反响器的堵塞了风险点。选购IC内无限循环好氧菌的流化床反响器(结构来设计有效率容量1200m³,容量功率因数补偿8kgCOD/m³·d,反击式水轮机逗留时19.2h),缩减绝基本数而言有机酸物功率因数补偿,将入水COD从3000mg/L两边降到600mg/L已内,COD避开率安全稳定性在80%这,生成的沼气池经脱硫工艺设备、甩干后应用车间锅炉罗茨风机一氧化碳燃烧供暖,进行能源技术二手回收。分为A²/O好氧菌—氧气不足—好氧催化活力生活污水工艺设备技术(结构来设计总反击式水轮机逗留时30h,在当中好氧菌段2h、氧气不足段4h、好氧段24h)进1步挥发好氧菌有水出里面的剩的有机酸物物,的同一时间用水解酸化反水解酸化进行脱氮,好氧段配置纳米纤维水解水解酸化作用器和一直在线DO监测数据仪与调频罗茨风机,进行按需水解水解酸化作用,急剧减小热耗。二沉池有水出进到精密铸造过滤程序池进1步避开使用量自动隐藏物与悬浊液,再经次氯酸钠溶液消毒剂杀除结肠杆菌等病发菌,切实保驾护航有水出四项统计指标逐步安全稳定性无法纳管尾气相关排放标准标准,的同一时间预埋催化活力炭过滤罐是急救担保象限,如何应对特别水环境碰撞。 产品接线周期长2月,实现厌氧颗粒污泥驯化与装置整合后,已不间断相对安全稳固的工作5年,无连续的环保符合细则数据。装置总COD出掉率更是高达98.75%,以后有水出COD相对安全稳固的在30—45mg/L,远不远底于50mg/L的纳管细则;SS有水出相对安全稳固的在10—20mg/L,动藤本植物油不远底于5mg/L,BOD₅不远底于10mg/L,pH相对安全稳固的在6—9,整个目标全方位合格。工作成本投入(包涵固定资产折旧、人员)控制在1.45元/吨,远不远底于行业中均值的水平。本案例是因为,甜品食品原料污废水 加工处理产品成功的英文的重要性举例说明对生活饮用水性质的精准度掌握、对工艺技术方式方法的纯粹理想,或贴合机制造业企业生孩子其实的结构设计化结构设计和精密明确责任运维服务服务管理。 例子八:腌制蒜头食品原料厂焦化废水补救——嗜盐菌生化模式补救与网络资源收集 某腌渍保健食品厂的污污废水 富含高质量浓度的盐份和巧妙物,对微生物学学的生长的和人工繁殖诞生抑制性效用,企业主请求污污废水 治理 后起到國家和位置的减排标,且愿意满足成本出售合理利用。 预解决方法价段,使用隔栅和析出池避开废自来池里的大小粒漂浮物和部份无机物,依据调结池匀衡饮用水储水量。什么是生化学解决方法价段,使用嗜盐菌来进行什么是生化学解决方法,依据两极序批式生物制品工程膜发应器(SBBR)避开无机物和氧化还原电位等造成的固体废弃物。嗜盐菌能在高海水海水盐度胁迫区域环境中进行无机物及氮磷的避开,能够解决方法了高海水海水盐度对生物制品工程解决方法的受限制。深层解决方法价段,使用生物炭粘附和膜转移枝术性进一次避开废自来池里的造成的固体废弃物和钙镁离子,为了保证冒水饮用水安稳。杀菌杀菌消毒与尾气排放价段,使用氢氧化钙杀菌杀菌消毒枝术性为了保证冒水健康没害后尾气排放。 加工效用差异性,污废水处理工艺 面的有机的物、氧化还原电位和含盐量等的指标均起到了国内和地点的尾气排放量规范标准,有水出水质标准清澈见底乳白色,异于味,能用的 于加工区绿化植物或冲厕等循环经由。死刑判决例为高碱度腌渍保健食品污废水处理工艺 加工能提供了行得通的加工好方案设计,顺利通过嗜盐菌的适用和深入加工技艺的组成,达成了污废水处理工艺 考核标准尾气排放量和物资环保再生资源回收通过。 的例子九:碑酒厂焦化废水净化处理——IC水解酸化池与A/O工艺流程搭配进行产品化 某酒厂在的生产方式操作过程中尾气尾气进行排放规范的废渣处理主要是涉及糖化废渣处理、发效废渣处理、包装袋清洁水及生话污水尾气进行排放规范,设计方案手表进水水环境量COD约为2500mg/L,BOD约为1500mg/L,SS约为500mg/L,pH值5.5—7.5。尾气尾气进行排放规范规范可以进行《酒行业污染源物尾气尾气进行排放规范规范》七级规范,喷水COD需超过80mg/L、BOD≤20mg/L、SS≤70mg/L、pH值6—9。公司愿意喷水可以起到七级规范,避开低能源消耗定罪,自动运行料工费掌控在合理合法的范围,建得起也养得起,另外利于生物滤池产生实现了影视秸秆综合使用利于,减轻能源消耗,且新工艺抗震荡业务能力强,匹配的生产方式高峰期的水环境量出水量波动性。 投资项目分为了“IC内循坏几丁质酶污水法想法器 + A/O几丁质酶污水法”结合艺。废气先经粗些除雾器屏蔽麦糟、小盖、碎钢化玻璃等大粒子污物,进人调控池(能够面积1000m³,水存留时12.5小)匀衡水体容量,设为预水解过酸池装置软件放到废气过酸变臭、透明桌面物积淀。自后进人溶气气浮池,添加PAC(80mg/L)+PAM(8mg/L),的还原85%之内的的SS和25%的COD。选择使用IC内循坏几丁质酶污水法想法器(能够面积500m³,面积载荷12 kgCOD/(m³·d)),的管理想法器水温在35±2℃,pH的管理在6.8—7.2,完成内循坏装置软件让废气与几丁质酶污水法粒子污水宽裕接处,COD的还原率平稳在85%之内的,漏电COD2500mg/L,过程IC办理后,COD直观降至375mg/L上文,适度减弱随后好氧载荷,同一引起的产生(平均产气量约1200m³)收购 后使用在工业园区煤气锅炉来燃烧,达成自然减量化凭借。分为了A/O艺(脑缺氧/好氧,能够面积800m³,水存留时10小)来好氧办理,A段凭借分流水解酸化液来反水解酸化脱氮,的还原废气中的氯离子;O段的管理溶解度氧(DO)在2—3mg/L,让好氧菌群学充分可降解超过生产物,COD的还原率平稳在90%之内的,同一达成水解酸化想法,进步骤的还原氯离子。好氧溢水进人二沉池,添加PAC(50mg/L)来物理除磷和斜管沉淀物中池积淀,进步骤削减SS和无残留COD,后进人清洁池,添加次氯酸钠溶液(能够氯5—10mg/L),根除废气中的病发菌,抓好溢水每项指標进一步符合特级排污的标准。 工程建设总投入资金约1000万元,行驶安稳后,一立方米水加工补救总代价约1.5元(包涵累计折旧),这其中化学剂费0.3元、电费缴费0.9元、人为以及其他资金0.3元,远超过单单好氧加工补救方法(2.5—3元/吨);产生池进行单日进行产生池1200m³,使用水器一氧化碳燃烧,每季度降低代价燃气总代价约130万元;污水代理犹豫厌氧反应器段产泥量少,每季度污水代理费约2万元,比经典方法大大节省40%。该案例为纯生啤酒厂污废水 治理 制作工艺加工补救出具了成就案例,能够 合理的的方法组合构成和提高构思,推动了污废水 治理 制作工艺合格产生、资源英文进行进行和总代价操纵的的目标。 实例十:伊利控股集团乳产品生产废水治理——打造出“净零”排污脏水治理厂 伊利团体名列全.球乳业五强,间断十几年荣登北美乳业第一点,也是国内投资规模更大、货品品种齐全的乳所制品集团公司的企业主。伊利将可持继趋势的不断企业主策略融入到集团公司的企业主生意企业主策略,确立了“碳轨迹 + 水轨迹”的“双轨迹”全链减碳进一步推动一个脚印推动细则,进一步推动一个脚印上升集团公司的的资源的运行速率,有效率调低电量、化石助燃剂和水的资源的的耗费,肋力集团公司的可持继趋势的不断趋势受众的变现。 乳食品加工生产的生活污废水最一般渠道于喷涂车间清洁水和部门的生活污废水,的生活污废水里面最一般包含的糖元、血清质、脂肪细胞酸、水溶性淀粉等可挥发物,包括对微的微生物技术成长有害物害功效的成分,也包括大粒子的悬屏成分,可血生化性好。伊利对齐名很多PCB电路板工厂均服务配制的施工了的微生物技术法污废工业水处置配制,截止阶段,的施工污废工业水处置厂54座,日处置业务能力达250万吨,切实保障污废水及格排出,变现自然环境可延续的经济发展。为加大力度骤推动精彩纷呈与高质理量的经济发展,伊利常试建设“净零”污废工业水处置厂,挑选齐名一处日处置约三万吨的污废工业水处置厂做首批。 “净零”废废将污废水渗漏尾气排放操作厂当年度注资1000余上万元,在节约、材料采用、危险废物减轻、新再生能源开发、环保健康简化等多方面积极向上地开发系降碳机制。去修改效率低高噪的三叶罗茨鼓轴流风机电机为效率高低噪的磁悬停轴流风机电机,做到热耗降底;采用采用沼气池,能够彻底消除温室气味丁烷,导致的蒸汽热治理既也可以于废废将污废水渗漏尾气排放操作厂自动运行热治理,又能不支持生育线上生育;去精致化化治理上升体系成效显著,严格执行把控废废将污废水渗漏尾气排放操作方法,做到了废废将污废水渗漏尾气排放操作厂飞灰干化“零化”(即操作系统不导致已用飞灰干化),防范了飞灰干化操作、搬运和焚烧时候中的碳尾气排放和学习环境重压。还积极向上地摸索新再生能源开发解决方法规化,采用4200㎡闲地怎么安装区域划分式光伏太阳能生产发电体系,保证 供给充足废废将污废水渗漏尾气排放操作厂用电量,代替发电厂;并去冬季种植毛竹、水果树、黄杨等二十多年生长的蕨类植物去环保健康固碳。控股集团鑫霖环保在液奶企研究部已规化10家公厂的废废将污废水渗漏尾气排放操作厂开发以飞灰干化零化作主导地位的净零减少排放改进,预估在的前景率先优化到控股集团鑫霖环保内一切对应企业主后,将有希望做到年均只要10万吨做为高达15万吨的碳减少排放成效显著。 该案例为乳包装材料服务行业领域化工废渣整理树立远大理想了榜样,采用技巧转型升级和管控优化系统,保持了化工废渣整理的“净零”排卸,为服务行业领域的可持继进展展示 了有益无害吸取经验。
 扫一扫添加微信