某原料公司企业年产值2万吨基酒,萃取程序产生高密度有机质电镀废水(COD 30000-50000mg/L),普通外理手段程序运行的费用偏贵。公司企业采用了能源系统化外理玩法,变现坏保与资金利润互利。
废渣含量及来自
重要含:
发孝残余物的工业乙醇(5-8%)
有机化学酸(乙酸、乳酸)
糖原类、淀粉酶质等面团发酵副货物
加工处理生产工艺工作流程
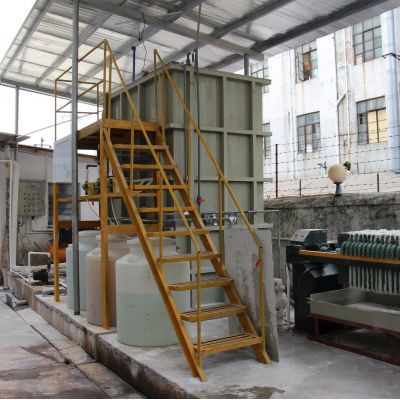
重要加工为"全混式生物滤池消化不良+沼气的出现发电站":
固液分離
:锥形厢式压滤机消除杂粮渣滓(TS由8%低于3%)
热对换平台
:化工废水不断升温至55℃(厌氧反应器最宜温暖)
CSTR反映器
:面积2000m³,HRT=5d,COD消除率85%
产生水净化
:脱硝塔(微生物脱硝使用率>98%)
热电联产
:500kW产生生产发直流电机,余热回收利用至水蒸气蒸馏生产车间
终结特效
系统化日产尼桑沼气池6000m³,年发充电260万度,达到加工区20%电费要求。喷水经简单好氧治理后COD<100mg/L,治理资金较传统性做法有效降低60%。
含醇污水加工处理技术水平相比较定量分析
确认上面案列可以看到,有所不同该行业的含醇化工废水需应用地域多元化经营治疗营销策略:
能力类型的
支持场景中
COD的还原率
资金代价
优势与劣势共同点
一级阳极氧化
难降解塑料小分子结构醇
40-60%
中低档
反应迟钝迅速的、占地面积小
活性污泥法菌物处置
高质量浓度可生物化学废污水
70-90%
较高
生产量回报、运动低成本低
膜脱离技术性
高价值观醇类收废
80-95%
高
类产品回收并、喷水效率好
蒸发掉结晶体
高酸碱含醇电镀废水
90%左右
很高
零污染物、网络资源化再生的情况高
实际上的工程建设经常使用结构工序,举例说明典例一的"钝化+生有机化学"、典例二的"有机化学+生物工程"等机制,需结合废气优点、处置阶段目标和投资费用概算融合选择。
含醇电镀废水治理的发展发展
資源回笼指引
:从只是清理刹车醇类元素回笼凭借,如实例二的乙二醇回笼系统化
节能减排正确处理新技术
:经济发展厌氧反应器产沼、益生菌制品燃剂电池箱等自然能源化技能
智力调节系统化
:选用线上污染监测和AI汉明距离SEO优化投加量、高能耗等性能
新原材料利用
:如石墨烯材料气体吸附剂、耐盐茵种等自主创新材料的水利化应用软件
上事例呈现,科学合理的技术开发可以使含醇生活污水清理从利润基地变化为商业价值成就的环节。企业主在选用清理细则时,应省级重点需要考虑水硬度性质、清理规格及资金可靠性这三个核心层次。

 扫一扫添加微信