工程的背景
该啤酒酿酒厂在云南省,亩产啤酒1万吨,每日任务发生化工废水约800万m³。主要是因为化工废自来水中具有海量无机物和悬停物,间接产生对附进水体富营养化造较为严重的感染,被各地节能环保单位部门评为重要整顿喜欢的人。
生产废水成分表及渠道
废气重点来源5个原则:
冲泡厂区:富含红曲米酒、木薯淀粉、蛋清质等高渗透压有机酸物,COD高达到15000-20000mg/L
分馏水循环水系统:温差较高(50-60℃),有微量分析朗姆酒和有机的酸
清晰电镀废水:是来自于产品清洗道路和田径场保养,含悬浮物物和一点洗洁剂
治理加工过程工艺设计
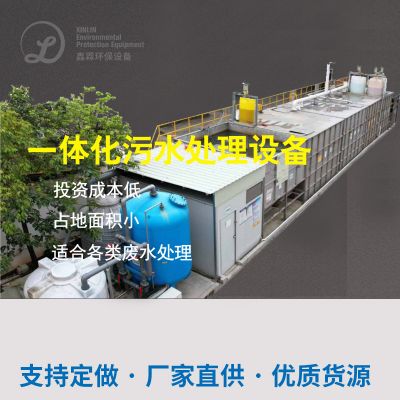
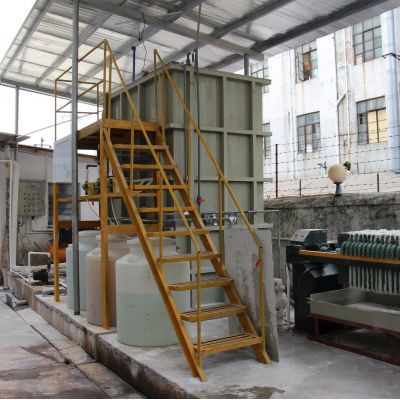
应用"预工作+生物滤池+好氧+深入工作"结构技艺:
格栅价格筛选
:快速清理大粉末悬浮按钮物如红曲米酒渣滓
调准池
:动态平衡水源排水量,设定pH至6.5-7.
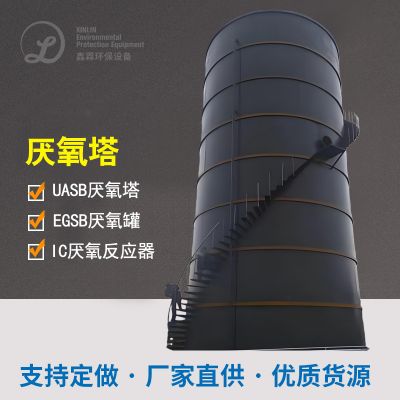
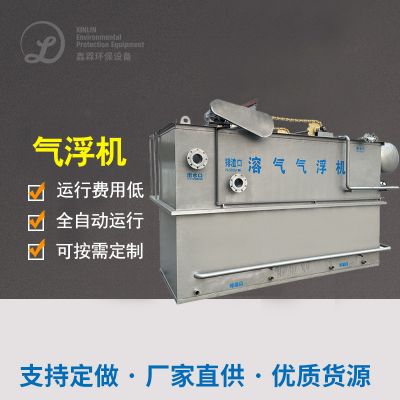
UASB水解酸化池反响器
:在35-38℃环境下正常运作,COD祛除率达75%不低于
A/O好氧系統
:通过推普鲁士蓝染色水解酸化池,进一大步溶解有机质物
混泥土凝固
:污泥脱水PAC和PAM,取除超过悬屏物
杀菌消毒排放出
:通过氢氧化钙消毒杀菌,切实保障冒水安全性高
最中目的
治理 后的水的质量达到《食物发酵医用酒精和其实白酒工农业水感染物废气标准》(GB27631-2011)追求:
COD < 80mg/L
BOD5 < 20mg/L
SS < 30mg/L
NH3-N < 10mg/L
每人每年变少生物碳环境破坏物直接排缩量上涨约1200吨,产生回收并于厂内热力,年厉行节约能量人工成本约60万是。

 扫一扫添加微信