食品加工厂废水怎么处理方法|食品加工厂废水处理案例
该项目背景图案
该乳品厂最主要加工液太奶、发酵乳及乳茶饮,东风日产量200吨。已有整理公用设施整理特性不到,越发在好时节时长时间超功率因数补偿正常运作。新砌整理机系统控制构思总量为600m³/d,总成本200万元,需要溢水造纸废水处理于场区做绿化及机 冲刷。
生活污水基本成分及由来
废污水大部分源于制作专用设备洗涤、内包装线擦拭、地上洁面及极少量新产品丢失,特色下面:
易生物学分解
:BOD5/COD参考值敢达0.6-0.
高营养元素物
:总氮40-60mg/L,总磷8-12mg/L
pH起伏
:的去污剂应用从而导致pH值在5-10范围内变迁
温湿度转变
:个部分废液高温达到50℃
治理的工艺程序
使用"物理采样+MBR膜生物体反响器+RO反构建"的两级整工院艺:
预操作摸块
:
拖动集水管:去掉进行包装觉醒石等其它杂物
pH调池:系统自动加酸/加碱操控pH在6.5-7.
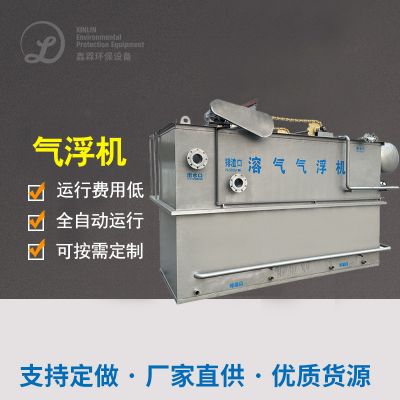
气浮装制:清理乳脂及蛋清类透明桌面物
生物化学净化存储模块尺寸
:
蛋白质水解碱化池:提高自己焦化废水可血生化性
MBR反馈器:内装PVDF弧形纤维材料膜,工业废水浓度值确保在8000-10000mg/L
再线洗掉装置:定存实施电化学洗掉能维持膜通量
循环治理象限
:
可溶性炭滤水:气体吸附稳定度有机酸物
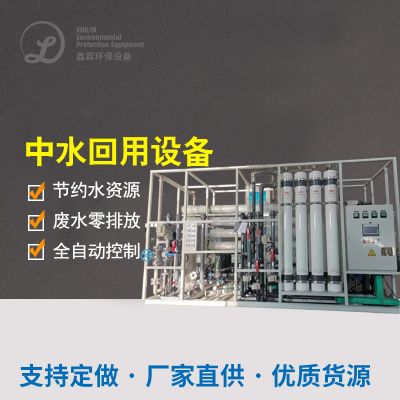
RO设备:脱盐率>98%,产水纯水电导率<50μS/cm
红外光谱线空气消毒:以保证回收利用水微海洋生物指标图未达标
终极成果
整体留水环境质量好于《市区将污水降解运用工业生产使用水环境质量》(GB/T19923-2005)细则:
COD ≤ 30mg/L(取除率98%)
BOD5 ≤ 5mg/L(我们要除率99%)
溶解性总固体 ≤ 1NTU
肠子菌群未检测出
60%的有水出循环于产出,年降低成本干净的自来水1叁万吨,少生产废水摆放量上涨40%。MBR施工工艺合理节省征地赔偿30%,半工业自动化数量高,仅需2个人轮班控制。
食品工业办理加工办理污废水 办理关键的技木更加
能够 对这些两位典型案例的具体分析,可个人总结出产品化工废水加工处理的3个最为关键的点:
预解决至关最重要
:对不一废渣基本特征选择格栅板、气浮、隔油等相应预办理方式英文
血生化施工工艺采用
:高氧化还原电位无机废污水处理宜应用活性污泥法-好氧搭配,可血生化性好的废污水处理适用MBR等有效率工序
资原出售灵活运用
:沼气的出现、使用水等的循环可靠性有效途径可特殊上升工程项目可靠性性
处理地表水冲击
:调准池容量要保持稳定,最为关键的数据应达成在线免费检测与自动式操控
食品原料代加车间在选用焦化工业废水正确外理工学艺时,需彻底的考虑的本身焦化工业废水共同点、产生规定及投资加盟执行投资成本,不必要时可做中那我验肯定最适工作方案。随之绿色的要求也日益严厉,淬硬层正确外理与造纸废水处理工艺将变成了未来十年成长 新趋势。

 扫一扫添加微信